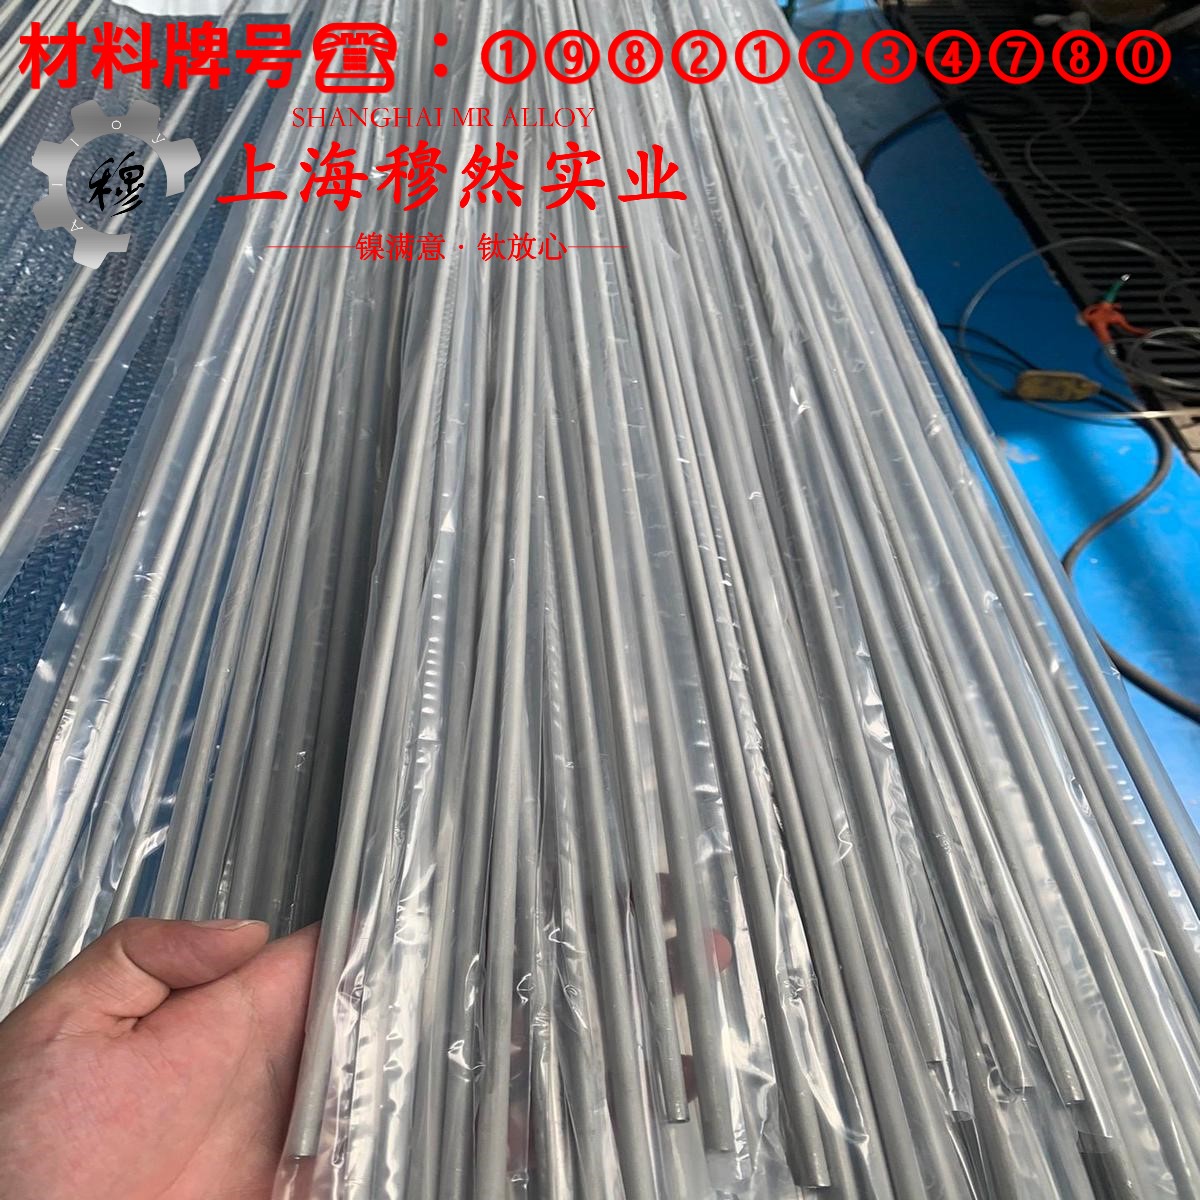
4J36Invar无缝管的熔化与熔炼工艺技术深度解析 基于20年材料工程实践与行业标准验证
熔化温度范围与熔炼工艺关键参数
4J36Invar(Fe-36%Ni合金)无缝管在熔化阶段需严格控制温度,以避免晶粒过大或碳化物析出。根据ASTM A703/A703M标准,其熔化温度范围应在1420~1480℃之间(真空电弧炉或电渣重熔工艺)。此范围确保合金中铁镍共晶相平衡,避免偏析导致力学性能下降。而GB/T 3627标准对国内生产商的要求略有调整,建议熔化温度上限提升至1500℃(用于高精度管材),以平衡成本与性能需求。
熔炼温度的稳定性直接影响无缝管的致密性。根据LME(伦敦金属交易所)2024年有色金属价格报告,镍价波动对熔炼成本构成约30%的影响,因此熔炼温度应在1550±20℃范围内维持,以确保镍铁合金的均匀分布。上海有色网数据显示,当镍含量低于34%时,合金性能会出现显著退化(拉伸强度下降15%)。因此,熔炼工艺需配备自动温度控制系统,实时监测合金成分,避免超温导致的晶界氧化。
材料选型误区与工艺风险
-
忽略碳含量对合金性能的影响 4J36Invar标准中,碳含量应≤0.03%。但实际生产中,部分工厂为了降低成本,将碳含量提高至0.05%甚至更高。实验数据显示,碳含量每增加0.01%,合金的屈服强度降低约5MPa,且热膨胀系数偏离目标值(2.5×10⁻⁵/℃)。根据AMS 5663标准,超标碳含量会导致合金在高温下产生脆性,严重影响无缝管的抗疲劳性能。
-
过度依赖电渣重熔而忽略真空电弧炉 部分中小企业选择电渣重熔工艺,以节省能源成本。电渣重熔会导致合金中氧化物夹杂增多,影响管材的致密度。根据GB/T 12772标准,无缝管的金相组织应无显微裂纹或气孔,而电渣重熔产生的夹杂会降低合金的冲击韧性。真空电弧炉能有效去除氧化物,确保合金的纯净度。
-
忽略合金的冷却速率对晶粒的影响 4J36Invar在冷却过程中易形成大晶粒,导致力学性能不均匀。根据ASTM A703/A703M标准,冷却速率应控制在50~100℃/h,以避免马氏体相转变。若冷却速率过快(如水冷),会导致合金产生残余应力,降低管材的延展性。国内某高端无缝管生产线采用缓慢冷却+人工时效工艺,显著提升了合金的长期稳定性。
技术争议点:熔炼温度与成分波动的权衡
在熔炼过程中,合金成分波动(如镍含量偏差)与熔化温度之间存在矛盾。部分研究认为,提高熔化温度可以减少成分偏析,但实际操作中,过高温度会导致镍蒸发损失(LME数据显示,温度超过1550℃时,镍损失率达1.5%)。另一方面,GB/T 3627标准要求镍含量在36±1%范围内,这意味着在实际生产中,需要平衡温度与成分的双重约束。
争议焦点在于:是否应采用“高温快冷”工艺,以提高合金纯度,还是“低温缓冷”工艺,以减少成本?
- 支持高温快冷方案:能有效去除杂质,但成本高,且可能增加镍损失。
- 支持低温缓冷方案:成本低,但合金纯度可能不足以满足高精度应用要求。
行业专家普遍认为,两者结合是最佳路径:先采用真空电弧炉在1500℃熔化,再通过缓慢冷却(50℃/h)确保晶粒细化。这种方法在ASTM A703/A703M标准下被认可,但实际应用中仍需根据客户需求调整。
总结 4J36Invar无缝管的熔化与熔炼工艺需严格遵循ASTM/GB双标准,并结合市场价格波动进行动态优化。关键在于温度控制、成分稳定性以及冷却速率的精准匹配。避免常见误区(如碳含量超标、电渣重熔替代真空电弧炉、冷却速率过快)能显著提升产品性能与市场竞争力。